KANTPERSEN
CNC-kantpersen uit de JFY TPM-serie
Serieonderdelen en losse stuks netjes buigen, met machines die ook in de derde ploeg doorgaan.
Elektro-hydraulisch kanten met de TPM-serie
Kantpers, kantbank of buigpers: meestal wordt hetzelfde bedoeld. Vaktechnisch heet het proces vrijbuigen of zetten, in de werkplaats spreekt bijna iedereen van kanten. De JFY TPM-serie is een elektro-hydraulische plaatbuigmachine tegen een eerlijke prijs, zonder concessies aan kwaliteit. Bij buigen bepaalt de herhaalnauwkeurigheid je uitval. De JFY TPM-serie werkt elektro-hydraulisch met CNC-besturing, 3D-simulatie en een meerassige achteraanslag: perskracht van 60 tot 320 ton, buiglengtes van 2.050 tot 4.100 mm. De bombering compenseert de doorbuiging van de tafel, zodat de hoek over de volle lengte klopt, ook bij het laatste deel van de serie.
Welke machine bij je past, hangt af van je werkstukken: langste deel, dikste plaat, gereedschapsnormen en hoe vaak je omstelt. Dat rekenen we door met jouw tekeningen, in plaats van een tonnage uit de catalogus te verkopen. Plaatsing, bedienerstraining en onderhoud doet I-H&S.
Welke perskracht heb je nodig?
Dat is de eerste vraag vóór elke offerte, en je kunt het vooraf goed inschatten. De perskracht hangt af van vier grootheden: plaatdikte, buiglengte, materiaal en matrijsopening.
De vuistregel voor vrijbuigen, de standaardbedrijfsmodus van elke CNC-kantpers:
Perskracht in ton ≈ plaatdikte in millimeter × 8 × buiglengte in meter
Een voorbeeld: 12 mm staal over 3 meter geeft 12 × 8 × 3, dus ongeveer 288 ton.
Richtwaarden voor staal S235
| Plaatdikte | 1 m | 2 m | 3 m | 4 m |
|---|---|---|---|---|
| 2 mm | 15 | 30 | 45 | 60 |
| 3 mm | 22 | 44 | 66 | 88 |
| 4 mm | 30 | 60 | 90 | 120 |
| 5 mm | 37 | 74 | 111 | 148 |
| 6 mm | 44 | 88 | 132 | 176 |
| 8 mm | 59 | 118 | 177 | 236 |
| 10 mm | 73 | 146 | 219 | 292 |
| 12 mm | 88 | 176 | 264 | 352 |
Correctiefactoren
| Invloed | Factor |
|---|---|
| RVS 1.4301 | × 1,4 tot 1,5 |
| Aluminium AlMg3 | × 0,5 |
| Hogesterktestaal S355 | × 1,2 |
| Hoogsterktestaal vanaf S700 | × 1,8 |
| Zetten in plaats van vrijbuigen | × 3 |
| Persen (coining) | × 5 en meer |
Belangrijk over de matrijsopening. De waarden hierboven gelden voor de gebruikelijke regel dat de V-opening ongeveer achtmaal de plaatdikte is. Een bredere opening verlaagt de benodigde perskracht, maar vergroot de kleinst haalbare radius en de terugvering. Een te smalle opening geeft afdrukken op de plaat, verhoogt de kracht en kan de matrijs beschadigen.
De 80-procentregel
Kies de machine zo dat je reguliere behoefte rond 80 procent van de nominale perskracht ligt. Continu op de limiet draaien slijt machine en gereedschap veel sneller.
Welk model past bij jouw spectrum?
| Jouw grootste deel | Nodig | Passend model |
|---|---|---|
| 3 mm over 2 m | 44 t | TPM8 60T |
| 4 mm over 3 m | 90 t | TPM8 150T |
| 6 mm over 2 m | 88 t | TPM8 150T |
| 6 mm over 3 m | 132 t | TPM8 225T oder TPM+L 225T |
| 8 mm over 3 m | 177 t | TPM8 225T |
| 10 mm over 3 m | 219 t | TPM8 320T |
| 10 mm over 4 m | 292 t | TPM8 320T, buiglengte 4.100 mm |
| 12 mm over 3 m | 264 t | TPM8 320T |
| 12 mm over 4 m | 352 t | boven de TPM8-serie, neem contact op |
Dit zijn richtwaarden voor de voorselectie. Voor een betrouwbaar resultaat hebben we je werkelijke onderdelenspectrum nodig, omdat matrijsopening, gereedschapsbestand en buigvolgorde het resultaat verschuiven.
Onderdelenspectrum sturen en advies aanvragenOnze kantpersen ontdekken
Twee series voor uw buigwerk: de robuuste TPM8 voor de dagelijkse productie en de uitgebreide TPM+L voor veeleisender onderdelen.
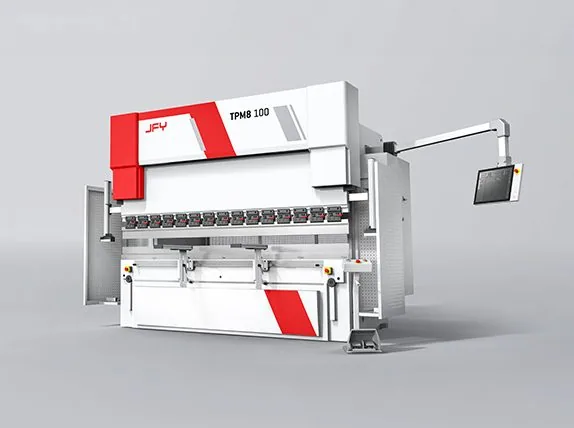
TPM8
De robuuste standaardserie voor de dagelijkse productie. Eerlijke prijs-kwaliteitverhouding en duidelijke bediening.
- Beschikbaar van 60 t tot 320 t (60T, 100T, 150T, 225T, 320T)
- Buiglengtes 2.050 mm tot 4.100 mm
- Elektro-hydraulisch met gesynchroniseerde cilinders
- TJS-90T besturing met 19″ touchscreen en 3D-simulatie
- Perskracht
- 60: 320 t
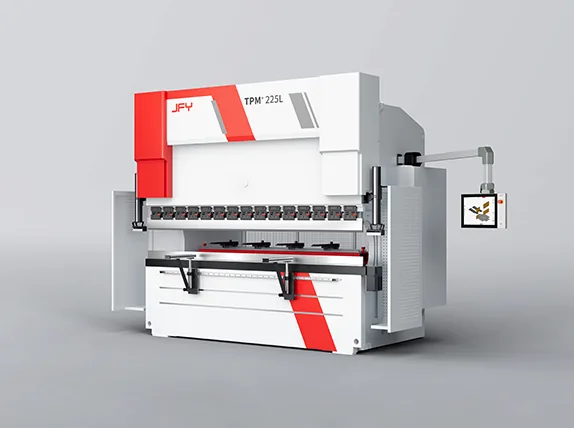
TPM+L
De uitgebreide variant met extra hoogte en hulpmiddelen voor veeleisender buigtaken.
- Beschikbaar van 100 t tot 225 t (100T, 150T, 225T)
- Buiglengte 3.100 mm
- 315 mm slag en 675 mm inbouwhoogte
- 4-assige achteraanslag en mechanische bombering met puntcompensatie
- Perskracht
- 100: 225 t
TPM8 en TPM+L direct vergeleken
| TPM8 | TPM+L | |
|---|---|---|
| Perskracht | 60 / 100 / 150 / 225 / 320 t | 100 / 150 / 225 t |
| Buiglengte | 2.050 tot 4.100 mm | 3.100 mm |
| Slag | 215 mm, bij 320 t 315 mm | 315 mm |
| Inbouwhoogte | 480 mm, bij 320 t 580 mm | 675 mm |
| Achteraanslag | 1 tot 4 assen (X1/X2, R1/R2, Z1/Z2) | 4 assen |
| Bombering | hydraulisch, automatische compensatie | mechanisch met puntcompensatie |
| Aandrijving | elektro-hydraulisch, gesynchroniseerde cilinders | elektro-hydraulisch |
| Besturing | TJS-90T, 19″ touch, 3D-simulatie | TJS, 19″ touch, DXF/IGS-import |
| Bedoeld voor | dagelijkse productie, breed standaardspectrum | diepe kasten, hoge flenzen, veeleisende buigvolgordes |
Wanneer welke machine
De TPM8 dekt het gangbare spectrum af en biedt met 60 tot 320 ton en buiglengtes tot 4.100 mm de grotere bandbreedte. Dat is de juiste keuze als je onderdelen vooral uit standaardgeometrieën bestaan.
De TPM+L loont zodra de geometrie het knelpunt wordt. Meer slag en meer inbouwhoogte betekenen hoger gereedschap en diepere onderdelen. De vierassige achteraanslag bespaart insteltijd bij schuine en verspringende aanslagen, de mechanische bombering met puntcompensatie houdt de hoek over de volle buiglengte constant.
Kort gezegd: bij de TPM8 beslis je op tonnage en lengte, bij de TPM+L op geometrie.
Wat de machine dagelijks oplevert
Herhaalbaar buigen
Stabiele mechanica en precieze asregeling. Het eerste en het duizendste onderdeel zien er hetzelfde uit.
Duidelijke bediening
Overzichtelijke besturing, logische menustructuur. Operators vinden na korte instructie hun weg.
Korte gereedschapswissel
Snelspansystemen verkorten insteltijden. Ook bij kleine series blijft de machine productief.
Veilig werken aan het werkstuk
Beveiligingen zijn geïntegreerd in de bedieningsroutine. Veiligheid en tempo sluiten elkaar niet uit.
Onderhoudsvriendelijk
Toegankelijke componenten, gedocumenteerde onderhoudsintervallen. Routinewerk voert u in eigen huis uit.
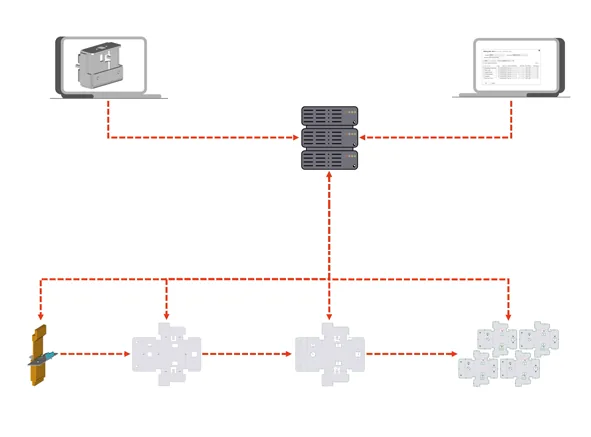
Buigprogramma's offline aanmaken
Met JFY Plus stelt u buigvolgordes aan de werkplek op, controleert gereedschapslogica en botsingen vooraf. De machine blijft produceren terwijl de volgende batch wordt voorbereid.
Meer over de softwareService en training
Opstelling
Wij coördineren transport, opstelling en inbedrijfstelling. Eerste keuring inbegrepen.
Training
Instructie van uw operators aan de machine en op uw onderdelen. Op locatie, met duidelijke standaardprocedures.
Onderdelen & onderhoud
Slijtdelen op voorraad, gedocumenteerde onderhoudsintervallen. Servicemonteurs in Duitsland en Nederland.
Veelgestelde vragen over de aanschaf van een JFY kantpers
Antwoorden over keuze, perskracht, gereedschap, levering en service. Twijfel je bij jouw onderdelen? Dan rekenen we het samen door.
Welke perskracht heb ik nodig voor mijn plaatwerk?
Als vuistregel voor vrijbuigen geldt: plaatdikte in millimeter maal acht maal buiglengte in meter geeft de perskracht in ton. Voor 6 mm staal over 3 meter is dat ongeveer 132 ton. RVS vraagt ongeveer anderhalf keer zoveel, aluminium ongeveer de helft, zetten ongeveer het drievoudige. Kies de machine zo dat je reguliere behoefte rond 80 procent van de nominale perskracht ligt. De volledige tabel vind je hoger op deze pagina.
Welke plaatdikte haalt een TPM8?
Dat hangt af van de buiglengte, niet alleen van de dikte. Een TPM8 320T buigt 12 mm staal over 3 meter of 10 mm over 4 meter. Een TPM8 100T haalt 4 mm over 2 meter of 6 mm over ruim een meter. Bepalend is altijd de combinatie van dikte en lengte.
Wat is het verschil tussen vrijbuigen en zetten?
Bij vrijbuigen, ook luchtbuigen genoemd, drukt de stempel de plaat niet tot op de matrijsbodem. De hoek volgt uit de indringdiepte, waardoor je verschillende hoeken zonder gereedschapswissel buigt. Dat is de standaardbedrijfsmodus. Bij zetten gaat de stempel tot op de matrijsbodem. De hoek wordt nauwkeuriger en de terugvering kleiner, maar er is ongeveer drie keer zoveel perskracht nodig en elke radius vraagt een eigen gereedschapsset.
Wat is het verschil tussen de TPM8 en de TPM+L?
De TPM8 is de standaardserie voor de dagelijkse productie met buiglengtes van 2.050 tot 4.100 mm. De TPM+L heeft meer slag (315 mm) en meer inbouwhoogte (675 mm), plus een 4-assige achteraanslag en mechanische bombering met puntcompensatie. Interessant bij diepe kasten, hoge flenzen en veeleisender buigvolgordes.
Hoeveel assen heb ik nodig op de achteraanslag?
Twee assen volstaan voor eenvoudige zettingen met haakse aanslagkanten. Vanaf vier assen bespaar je duidelijk insteltijd zodra schuine of verspringende onderdelen erbij komen, omdat de aanslagvingers in hoogte en helling meebewegen. De TPM+L heeft standaard een vierassige achteraanslag.
Zit het gereedschap bij de prijs inbegrepen?
Gereedschap is een eigen kostenpost die bij het vergelijken van offertes vaak wordt vergeten. Wij benoemen die daarom apart. Welk boven- en ondergereedschap je nodig hebt, hangt af van je onderdelenspectrum, en precies dat stemmen we vóór de bestelling af, zodat je op de opsteldag kunt produceren.
Welke gereedschapsnormen passen op de machine?
De machines werken met gangbare gereedschapsnormen voor boven- en ondergereedschap, snelspansystemen zijn optioneel. Speciaal gereedschap voor jouw onderdelen stemmen we vooraf af, zodat je op de opsteldag direct kunt produceren.
Kan ik buigprogramma's offline maken?
Ja. Met JFY Plus maak je buigvolgordes op de werkplek, controleer je gereedschapslogica en botsingen vooraf en stuur je het programma naar de machine. De pers produceert door terwijl de volgende order wordt voorbereid.
Wat kost een CNC-kantpers van JFY?
De prijs hangt af van perskracht, buiglengte, achteraanslag, bombering en gereedschapspakket. Vaste bedragen noemen we bewust niet. Je krijgt een offerte met afzonderlijk benoemde posten, zodat je ziet waarvoor je betaalt.
Wie verzorgt opstelling, training en onderhoud?
I-H&S. Wij coördineren transport, opstelling en inbedrijfstelling inclusief eerste oplevering, trainen je bedieners op je eigen onderdelen en houden slijtdelen op voorraad in Duitsland en Nederland.
Eerst begrijpen, dan beslissen
Deze pagina toont de JFY kantpersen. Wil je vooraf weten hoe buigen, programmeren en insteltijd samenhangen, lees dan ons expertkennis-artikel. Zo stel je de juiste vragen en koop je niet meer machine dan je nodig hebt.
- Hoe perskracht, plaatdikte en matrijsopening samenhangen
- Wat offline programmeren in de praktijk echt bespaart