Wie funktioniert Laserschneiden?
Veröffentlicht: Zuletzt aktualisiert:
Das ist die Kurzfassung. Dahinter steckt ein Zusammenspiel aus Strahlerzeugung, Fokussierung, Gasdynamik und Bewegungsführung, bei dem jede Größe von den anderen abhängt. Dieser Artikel erklärt den Ablauf Schritt für Schritt und geht anschließend in die Details, die im Betrieb tatsächlich über die Schnittqualität entscheiden.
Laserschneidanlage, Faserlaser, Flachbettlaser: was heißt was?
Bevor wir in die Technik gehen, kurz das Begriffsfeld sortieren. Im Markt werden diese Bezeichnungen munter durcheinander verwendet.
| Begriff | Was gemeint ist |
|---|---|
| Laserschneiden | Der allgemeine Sammelbegriff für das Verfahren |
| Laserstrahlschneiden | Die normgerechte Bezeichnung nach DIN 8580 (Fertigungsverfahren Trennen), inhaltlich dasselbe |
| Laserschneidanlage / Laserschneidmaschine | Die Maschine selbst. „Anlage“ wird oft verwendet, wenn Automatisierung wie Be- und Entladung dazugehört, „Maschine“ für die Stand-alone-Variante. Ein technischer Unterschied ist damit nicht verbunden |
| Laserschneider / Schneidlaser / Blechlaser | Umgangssprachliche Kurzformen für dieselbe Maschine |
| Faserlaser / Fiberlaser | Die Bauart der Laserquelle, nicht die Maschine. Der Strahl wird in einer dotierten Glasfaser erzeugt und über ein Lichtleitkabel zum Schneidkopf geführt |
| CO₂-Laser | Die ältere Bauart mit Gasentladung und Spiegelstrahlengang |
| Flachbettlaser | Die Bauform: Das Blech liegt flach auf einem Lamellentisch, der Schneidkopf verfährt in X und Y darüber |
| 2D-Laser / 2D-Faserlaser | Synonym zum Flachbettlaser, geschnitten wird in der Ebene |
| Rohrlaser / 3D-Laser | Andere Bauformen für Rohre, Profile und räumliche Bauteile |
| CNC-Laser | Betont nur, dass die Maschine numerisch gesteuert ist. Das trifft auf jede aktuelle Anlage zu |
| Laserzuschnitt / Laserteile | Das Ergebnis, also die geschnittenen Bauteile |
Kurz gesagt: Ein 2D-Faserlaser ist ein Flachbettlaser mit Faserlaserquelle. Wer „Laserschneidanlage“, „Laserschneidmaschine“ oder „Blechlaser“ sagt, meint in aller Regel genau dasselbe Gerät.
Dieser Artikel behandelt durchgängig den Flachbettlaser für Blech.
Der Ablauf in sechs Schritten
1. Strahlerzeugung
In der Laserquelle wird Licht einer definierten Wellenlänge erzeugt. Beim Faserlaser geschieht das in einer mit Seltenerdelementen dotierten Glasfaser, die von Diodenlasern angeregt wird. Die Wellenlänge liegt bei etwa 1.070 Nanometern, also im nahen Infrarot und damit für das Auge unsichtbar. Beim älteren CO₂-Laser entsteht der Strahl in einer Gasentladung bei 10.600 Nanometern.
2. Strahlführung
Der Faserlaser leitet den Strahl über ein Lichtleitkabel zum Schneidkopf. Das funktioniert verschleißfrei und ohne bewegliche Optik. Ein CO₂-Laser braucht dafür einen Spiegelstrahlengang mit mehreren Umlenkspiegeln, die justiert und gepflegt werden müssen.
3. Kollimation und Fokussierung
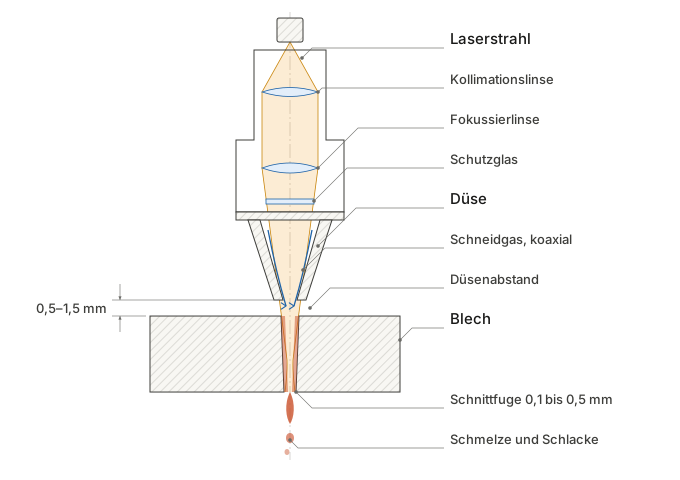
Im Schneidkopf wird der aus der Faser austretende, aufgeweitete Strahl zuerst parallel gerichtet (kollimiert) und anschließend von einer Fokussierlinse auf einen sehr kleinen Punkt gebündelt. Typische Fokusdurchmesser liegen zwischen 20 und 250 Mikrometern.
Erst hier entsteht das, was Laserschneiden überhaupt möglich macht: Die gesamte Leistung verteilt sich auf eine winzige Fläche. Bei 6 Kilowatt auf einem Fokuspunkt von 0,2 Millimetern Durchmesser ergibt das eine Leistungsdichte in der Größenordnung von 10⁷ Watt pro Quadratzentimeter. Zum Vergleich: Die Sonne liefert auf der Erdoberfläche etwa 0,1 Watt pro Quadratzentimeter.
4. Einstechen
Bevor die Kontur gefahren werden kann, muss der Strahl das Blech an einer Stelle durchdringen. Dieser Vorgang heißt Einstechen oder Piercing und ist ein eigener Prozessschritt mit eigenen Parametern.
5. Schneiden
Der Schneidkopf fährt die programmierte Kontur ab. Gleichzeitig strömt das Schneidgas koaxial, also ringförmig um den Strahl herum, durch die Düse auf das Blech.
6. Abfuhr
Die ausgetriebene Schmelze fällt als Schlacke in den darunterliegenden Schlackekasten. Rauch, Feinstaub und Metalldämpfe werden von der Absaugung erfasst.
Was an der Schnittfront wirklich passiert
Dieser Abschnitt erklärt den Kern des Verfahrens. Wer ihn verstanden hat, kann die meisten Qualitätsprobleme selbst einordnen.
Absorption: warum die Wellenlänge entscheidend ist
Metall reflektiert Licht. Wie viel davon absorbiert und damit in Wärme umgesetzt wird, hängt stark von der Wellenlänge ab. Bei etwa 1.070 Nanometern, der Wellenlänge des Faserlasers, absorbieren Stahl und die meisten Metalle deutlich mehr Energie als bei den 10.600 Nanometern eines CO₂-Lasers.
Bei Kupfer und Messing ist dieser Unterschied besonders ausgeprägt. Beide reflektieren die lange CO₂-Wellenlänge fast vollständig, was das Schneiden dieser Werkstoffe mit CO₂-Lasern schwierig bis unmöglich macht. Für den Faserlaser sind sie zugänglich.
Ein zweiter Effekt kommt hinzu: Sobald das Metall schmilzt, steigt die Absorption sprunghaft an. Der Prozess verstärkt sich also selbst, sobald er einmal angelaufen ist. Genau deshalb ist das Einstechen der kritische Moment und nicht das eigentliche Schneiden.
Die Schnittfront
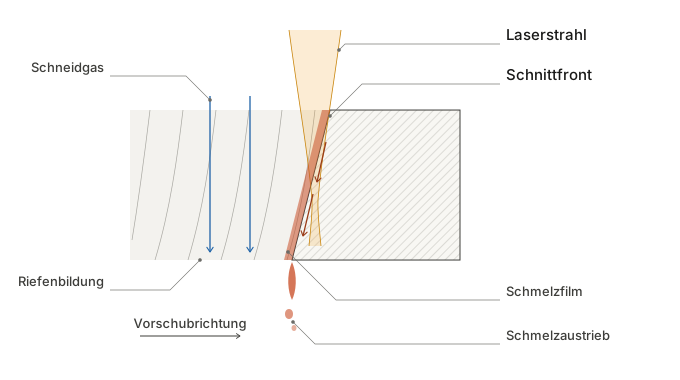
Beim Schneiden bildet sich an der Vorderseite der Schnittfuge eine schräg stehende Schmelzfront. Der Laserstrahl trifft dort nicht senkrecht auf, sondern unter einem flachen Winkel. Das ist erwünscht, denn bei streifendem Einfall steigt die Absorption zusätzlich.
Die Schmelze läuft an dieser Front nach unten und wird vom Gasstrom aus der Fuge getrieben. Ist der Vorschub zu hoch, kann die Schmelze nicht schnell genug abfließen. Die Front läuft nach hinten weg, es entstehen die typischen schrägen Riefen, und irgendwann reißt der Schnitt ab.
Riefen an der Schnittkante
Die feinen, gleichmäßigen Linien an einer Laserschnittkante sind kein Fehler, sondern ein normales Merkmal des Prozesses. Sie entstehen durch die periodische Schwankung von Schmelzbildung und Schmelzaustrieb. Ihre Ausprägung ist eines der wichtigsten Qualitätsmerkmale und wird in der DIN EN ISO 9013 zusammen mit Rechtwinkligkeit und Rautiefe zur Bewertung thermischer Schnitte herangezogen.
Die drei Schneidverfahren
Auch wenn alle drei „Laserschneiden“ heißen: Physikalisch laufen unterschiedliche Prozesse ab. Der Unterschied liegt im Schneidgas.
Laserstrahl-Brennschneiden (Sauerstoff)
Der Laser erwärmt den Stahl auf Zündtemperatur. Dann verbrennt der zugeführte Sauerstoff das Eisen in einer exothermen Reaktion. Diese Verbrennung liefert einen erheblichen Teil der Schnittenergie selbst, teilweise mehr als der Laser.
Deshalb schaffst du mit Sauerstoff bei gleicher Laserleistung deutlich größere Blechdicken als mit Stickstoff.
- Material: un- und niedriglegierter Stahl
- Ergebnis: oxidierte Schnittkante, die vor dem Lackieren oder Beschichten nachbearbeitet werden muss
- Gasdruck: niedrig, bei dickem Blech unter 1 bar
Ein Punkt, der oft überrascht: Bei zunehmender Blechdicke musst du den Sauerstoffdruck senken, nicht erhöhen. Zu viel Sauerstoff führt zu einer unkontrollierten Verbrennung, die sich seitlich in die Fuge frisst. Die Fuge wird unten breiter und rau, was als Auskolkung bezeichnet wird.
Laserstrahl-Schmelzschneiden (Stickstoff)
Hier trägt das Gas nichts zur Energiebilanz bei. Die gesamte Schmelzarbeit leistet der Laser. Der Stickstoff hat zwei Aufgaben: Er treibt die Schmelze mechanisch aus der Fuge, und er verdrängt den Luftsauerstoff aus der Schnittzone.
Das Ergebnis ist eine metallisch blanke, oxidfreie Kante.
- Material: Edelstahl, Aluminium, verzinkter und beschichteter Stahl, zunehmend auch Baustahl
- Ergebnis: keine Oxidschicht, minimaler Grat, direkt weiterverarbeitbar
- Gasdruck: hoch, typisch 10 bis 25 bar
Weil das Gas hier die gesamte Austriebsarbeit leisten muss, ist der Druck deutlich höher als beim Brennschneiden. Die Gasreinheit ist dabei kein Detail: Enthält der Stickstoff nennenswerte Mengen Restsauerstoff, entstehen trotzdem Anlauffarben. Warum das bei Edelstahl über die Korrosionsbeständigkeit entscheidet, steht im Artikel zum Laserschneiden von Edelstahl.
Laserstrahl-Sublimierschneiden
Das Material wird direkt verdampft, ohne nennenswerte Schmelzphase. In der Blechbearbeitung spielt das Verfahren praktisch keine Rolle. Relevant ist es bei Kunststoffen, Holz, Papier und in der Mikrobearbeitung.
Die fünf Stellgrößen des Schneidprozesses
An einer modernen Anlage sind die Parameter für gängige Werkstoffe hinterlegt. Trotzdem lohnt es sich zu verstehen, was die einzelnen Größen bewirken, denn genau daraus ergeben sich die Fehlerbilder.
1. Laserleistung
Bestimmt, wie viel Material pro Zeit aufgeschmolzen werden kann, und damit die maximale Blechdicke sowie den möglichen Vorschub. Interessant ist die Skalierung: Bei dünnem Blech wächst der mögliche Vorschub nahezu linear mit der Leistung, bei dickem Blech deutlich schwächer. Der Grund ist, dass bei dickem Material zunehmend Wärme seitlich in das Blech abfließt, statt zur Schmelzbildung beizutragen.
2. Strahlqualität und Faserkerndurchmesser
Diese Größe wird selten erklärt, prägt das Verhalten einer Maschine aber stark.
Die Strahlqualität beschreibt, wie gut sich ein Strahl fokussieren lässt. Angegeben wird sie als Strahlparameterprodukt in Millimeter mal Milliradiant. Ein kleinerer Wert bedeutet einen kleineren erreichbaren Fokus und damit eine höhere Leistungsdichte.
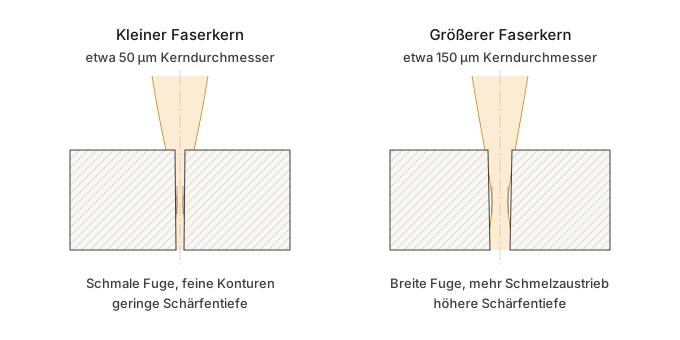
Der Kerndurchmesser des Lichtleitkabels bestimmt diesen Wert wesentlich mit:
- Kleiner Kerndurchmesser (etwa 50 µm): sehr kleiner Fokus, hohe Leistungsdichte, schmale Fuge. Ideal für dünnes Blech und feine Konturen.
- Großer Kerndurchmesser (etwa 150 bis 200 µm): größerer Fokus, breitere Fuge, gleichmäßigere Energieverteilung über die Blechdicke. Vorteilhaft bei dickem Material, weil der Gasstrahl mehr Platz zum Austreiben der Schmelze bekommt.
Eine Maschine, die auf Dünnblech optimiert ist, schneidet dickes Blech deshalb nicht automatisch gut, selbst wenn die Kilowattzahl ausreicht. Hochwertige Anlagen können das Strahlprofil umschalten und decken damit beide Bereiche ab.
3. Fokuslage
Die Fokuslage beschreibt, wo der engste Punkt des Strahls relativ zur Blechoberfläche liegt. Sie wird in Millimetern angegeben, negative Werte bedeuten unterhalb der Oberfläche.
- Brennschneiden mit Sauerstoff: Fokus nahe der Oberfläche oder leicht darüber. Die Verbrennungsreaktion trägt die Energie nach unten weiter.
- Schmelzschneiden mit Stickstoff: Fokus im unteren Drittel oder unterhalb des Blechs. So wird die Fuge nach unten breit genug, damit der Gasstrahl die Schmelze austreiben kann.
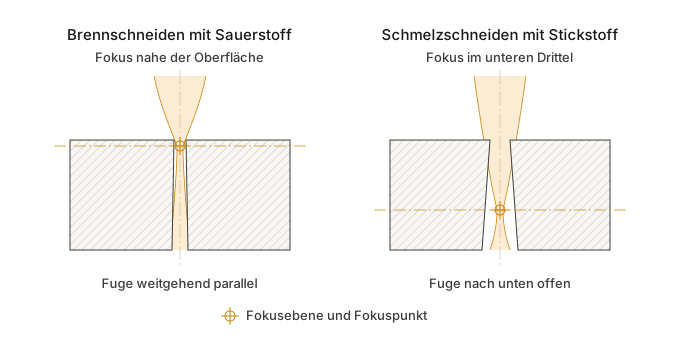
Eine falsche Fokuslage ist eine der häufigsten Ursachen für Grat und schlechte Kantenqualität. Moderne Schneidköpfe verstellen den Fokus motorisch und passen ihn automatisch an Material und Dicke an.
4. Schneidgasdruck und Düse
Das Gas strömt mit Überschallgeschwindigkeit aus der Düse. Damit dieser Strahl stabil in die Fuge trifft, müssen drei Dinge stimmen:
- Düsendurchmesser: wächst mit der Blechdicke, typisch 1,0 bis 3,0 mm. Zu klein bedeutet zu wenig Gasvolumen in der Fuge, zu groß verschwendet Gas und macht den Strahl instabil.
- Düsenabstand: typisch 0,5 bis 1,5 mm über dem Blech. Der Abstand wird kapazitiv gemessen und laufend nachgeregelt. Wird er zu groß, verliert der Gasstrahl seine Bündelung, bevor er die Fuge erreicht.
- Zentrierung: Der Laserstrahl muss exakt mittig durch die Düsenöffnung laufen. Eine verzogene oder falsch zentrierte Düse erzeugt eine schräge, unsymmetrische Fuge.
5. Vorschub
Der Vorschub muss zur Kombination aus Leistung, Dicke und Gas passen.
- Zu hoch: Die Schmelzfront läuft nach hinten weg, Riefen werden schräg und grob, der Schnitt reißt ab.
- Zu niedrig: Zu viel Wärme wird eingebracht. Die Oberkante verrundet, es bildet sich Grat, die Wärmeeinflusszone wächst.
Bei kleinen Konturen und engen Radien reduziert die Steuerung den Vorschub automatisch. Bleibt die Leistung dabei konstant, staut sich Wärme. Gute Steuerungen regeln die Leistung deshalb mit, was als Leistungsanpassung oder Power Ramping bezeichnet wird.
Einstechen: der kritische Moment
Das Einstechen ist der einzige Prozessschritt, bei dem der Strahl nicht in eine bestehende Fuge arbeitet, sondern sich erst durch das volle Material bohren muss. Entsprechend anders sind die Bedingungen.
Die Dauer hängt stark von der Blechdicke ab. Bei einem Millimeter Dünnblech sind es wenige Millisekunden, bei 20 Millimetern Baustahl kann es bis zu zwei Sekunden dauern.
Warum das Einstechen problematisch ist: Die Schmelze kann nicht seitlich abfließen und wird nach oben aus dem entstehenden Loch geschleudert. Sie legt sich als Kraterrand um die Einstichstelle und kann bei folgenden Konturzügen die Düse beschädigen oder den Schnitt stören. Bei dickem Material besteht zudem die Gefahr, dass sich die Einstichstelle unkontrolliert ausbrennt.
Wie moderne Steuerungen das lösen:
- Gestuftes Einstechen: Leistung und Gasdruck werden in mehreren Stufen erhöht, statt sofort mit voller Leistung zu arbeiten.
- Gepulstes Einstechen: Der Strahl arbeitet mit definierten Pulsen statt kontinuierlich, was den Wärmeeintrag begrenzt.
- Einstichüberwachung: Ein Sensor erkennt den Durchbruch und schaltet sofort auf die Schneidparameter um, statt eine feste Zeit abzuwarten.
- Anfahrwege: Der Einstich wird programmiertechnisch außerhalb der Bauteilkontur gelegt, sodass der Kraterrand im Abfall landet.
Bei vielen kleinen Teilen mit zahlreichen Innenkonturen kann die Summe der Einstechvorgänge einen erheblichen Anteil der Bearbeitungszeit ausmachen. Genau deshalb optimieren gute Programmiersysteme nicht nur die Verfahrwege, sondern auch die Anzahl und Reihenfolge der Einstiche.
Schnittfuge, Toleranzen und Wärmeeinflusszone
Die Schnittfuge
Die Fugenbreite liegt je nach Blechdicke, Fokusdurchmesser und Verfahren bei etwa 0,1 bis 0,5 Millimetern. Sie ist damit deutlich schmaler als bei jedem anderen thermischen Trennverfahren.
Das hat zwei praktische Folgen. Erstens lassen sich Teile im Nesting sehr eng aneinanderlegen, was die Materialausnutzung verbessert. Zweitens muss die Fugenbreite bei der Programmierung berücksichtigt werden: Der Schneidkopf fährt nicht auf der Kontur, sondern um den halben Fugendurchmesser daneben. Diese Schneidspaltkorrektur übernimmt die Software automatisch.
Die Fuge ist außerdem nicht exakt parallel. Sie verjüngt sich leicht nach unten, was bei dickem Material zu einer messbaren Schrägheit der Schnittfläche führt.
Genauigkeit
Bei Genauigkeitsangaben lohnt es sich, zwei Dinge zu unterscheiden:
- Positionier- und Wiederholgenauigkeit der Maschine: typisch ±0,05 mm pro Meter beziehungsweise ±0,03 mm. Das ist eine reine Maschineneigenschaft.
- Erreichbare Bauteiltoleranz: hängt zusätzlich von Material, Blechdicke, Eigenspannungen im Blech und thermischem Verzug ab. Bei Dünnblech sind ±0,1 mm realistisch, bei dickem Material entsprechend mehr.
Ein Blech, das durch Walzen Eigenspannungen enthält, kann sich beim Schneiden verziehen, sobald die Kontur weitgehend freigeschnitten ist. Die Maschine arbeitet dann genau, das Teil ist es trotzdem nicht.
Wärmeeinflusszone
Als Wärmeeinflusszone bezeichnet man den Bereich neben der Schnittfuge, in dem sich das Gefüge durch den Wärmeeintrag verändert hat. Beim Laserschneiden ist sie sehr schmal, meist im Bereich von wenigen Hundertstel bis wenigen Zehntel Millimetern. Zum Vergleich: Beim Plasmaschneiden ist sie um ein Vielfaches breiter, beim autogenen Brennschneiden nochmals deutlicher.
Für die meisten Anwendungen ist das unkritisch. Relevant wird es bei hochfesten Feinkornstählen, bei denen die lokale Gefügeveränderung die Umformbarkeit an der Kante beeinflussen kann.
Aufbau einer Laserschneidanlage
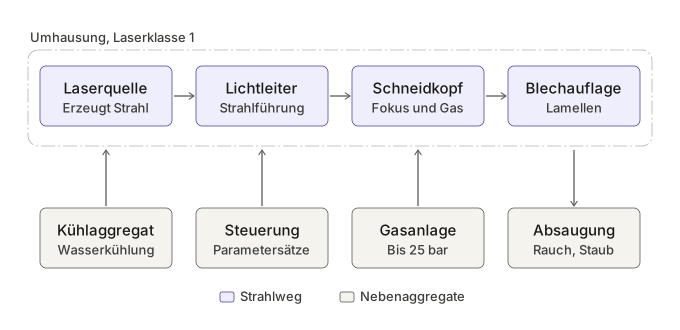
Wer die Funktionsweise verstehen will, sollte die Baugruppen kennen.
| Baugruppe | Funktion |
|---|---|
| Laserquelle | Erzeugt den Strahl. Beim Faserlaser ein separater Schrank, der über das Lichtleitkabel angebunden ist |
| Lichtleitkabel | Führt den Strahl verlustarm zum Schneidkopf. Beweglich verlegt, mit definierten Mindestbiegeradien |
| Schneidkopf | Enthält Kollimation, Fokussieroptik, Schutzglas, kapazitive Abstandsmessung und Gaszuführung. Die zentrale Verschleißbaugruppe |
| Schutzglas | Schützt die teure Fokussieroptik vor Spritzern und Rauch. Verschleißteil, das regelmäßig geprüft und gewechselt wird |
| Düse | Formt den Gasstrahl. Verschleißteil, wird je nach Material und Dicke gewechselt |
| Portal und Antriebe | Bewegen den Schneidkopf in X und Y, die Z-Achse regelt den Düsenabstand |
| Maschinenbett | Nimmt die Kräfte auf und bestimmt die Steifigkeit. Meist geschweißt und spannungsarm geglüht |
| Lamellentisch | Trägt das Blech auf schmalen Stegen, damit möglichst wenig Auflagefläche entsteht. Verschleißteil |
| Wechseltisch | Erlaubt Be- und Entladen während die Maschine schneidet |
| Schlackekasten | Sammelt Schmelzreste und Kleinteile unter dem Tisch |
| Absaugung | Erfasst Rauch und Feinstaub. Bei legierten Werkstoffen sicherheitsrelevant |
| Kühlaggregat | Hält Laserquelle und Optik auf konstanter Temperatur |
| Gasversorgung | Flaschen, Bündel, Tank oder Generator, mit Druckregelung und Umschaltung |
| Steuerung | CNC-Steuerung mit Schneidparameterdatenbank und Prozessüberwachung |
| Umhausung | Lichtdichte Einhausung mit überwachten Türen. Macht die Anlage erst zum Laserklasse-1-Produkt |
Faserlaser und CO₂-Laser im Vergleich
| Kriterium | Faserlaser | CO₂-Laser |
|---|---|---|
| Wellenlänge | ca. 1.070 nm | 10.600 nm |
| Strahlerzeugung | dotierte Glasfaser, diodengepumpt | Gasentladung |
| Elektrischer Wirkungsgrad | 30 bis 45 % | 8 bis 12 % |
| Strahlführung | Lichtleitkabel, wartungsfrei | Spiegelstrahlengang, justierpflichtig |
| Absorption in Stahl | hoch | deutlich geringer |
| Dünnblech unter 4 mm | drei- bis vierfacher Vorschub | Referenz |
| Dickblech über 20 mm Baustahl | vergleichbar bis leicht besser | traditionell stark |
| Kupfer und Messing | schneidbar | problematisch wegen Reflexion |
| Wartungsaufwand | gering | deutlich höher |
Der zentrale technische Unterschied ist die Wellenlänge. Sie erklärt sowohl die bessere Absorption in Metall als auch die Möglichkeit, den Strahl über eine Glasfaser zu führen. Beides zusammen ist der Grund, warum sich der Faserlaser in der Blechbearbeitung durchgesetzt hat.
Welche Blechdicke schafft welche Laserleistung?
Richtwerte für Faserlaser. Zu unterscheiden ist zwischen dem, was physikalisch gerade noch geht, und dem Bereich, in dem der Prozess stabil und wiederholbar läuft.
| Laserleistung | Baustahl (O₂) | Edelstahl (N₂) | Aluminium (N₂) | Kupfer | Messing |
|---|---|---|---|---|---|
| 1,5 kW | 16 mm | 6 mm | 4 mm | 2 mm | 3 mm |
| 3 kW | 20 mm | 12 mm | 8 mm | 4 mm | 5 mm |
| 6 kW | 25 mm | 20 mm | 16 mm | 8 mm | 10 mm |
| 12 kW | 30 mm | 40 mm | 40 mm | 14 mm | 16 mm |
| 20 kW | 40 mm | 50 mm | 50 mm | 20 mm | 25 mm |
| 30 kW | 50 mm | 60 mm | 60 mm | 25 mm | 30 mm |
Wichtig zur Einordnung: An der oberen Grenze arbeitet der Prozess am Limit. Einstechzeiten steigen deutlich, das Parameterfenster wird eng, und Schwankungen in Materialqualität oder Blechoberfläche schlagen unmittelbar auf das Ergebnis durch. Prozesssicher ist typischerweise ein Bereich, der etwa 20 bis 25 Prozent unter dem Maximalwert liegt.
Die konkreten Vorschubwerte je Material, Dicke und Leistungsklasse findest du bei den einzelnen Modellen: zu den JFY Faserlaser-Anlagen.
Die Laserquelle bestimmt, wie die Maschine altert
Zwei Anlagen mit identischer Angabe „6 kW“ können sich im Betrieb deutlich unterschiedlich verhalten. Die Kilowattzahl auf dem Typenschild sagt wenig darüber aus, wie viel Leistung nach fünf Jahren noch im Blech ankommt.
Der entscheidende Punkt ist die aktive Leistungsregelung. Ein geregeltes System misst die Ausgangsleistung permanent und hält sie über die Gebrauchsdauer konstant. Ohne diese Regelung fällt die Leistung schleichend ab.
Auffällig wird das nicht sofort, sondern zuerst an Details: Einstiche bei Dickblech brauchen länger, Grat tritt bei Parametern auf, die vorher sauber liefen, die Ausschussquote kriecht nach oben. Irgendwann passt die gesamte hinterlegte Parametertabelle nicht mehr zur tatsächlichen Leistung der Quelle.
Frag bei jedem Angebot konkret nach Hersteller und Typ von Laserquelle, Schneidkopf und Antrieben. Ein Anbieter, der darauf keine klare Antwort gibt, ist ein Warnsignal.
BFC und BFC+: derselbe Aufbau, zwei Laserquellen
Bei den JFY Flachbettlasern lässt sich dieser Unterschied gut zeigen, weil beide Baureihen auf derselben Maschinenplattform aufbauen und sich im Kern der Anlage unterscheiden.
| BFC | BFC+ | |
|---|---|---|
| Laserquelle | JFY MAX Elite Faserlaser | TRUMPF Faserlaser |
| Schneidkopf | BOCI Autofokus-Schneideinheit | Precitec Schneideinheit |
| Antriebe | INOVANCE | INOVANCE |
| Steuerung | CypCut / FSCUT Bus-System | CypCut Bus-System |
| Offline-Programmierung | LANTEK Expert Cut MTB (optional) | LANTEK Expert Cut MTB |
| Maschinenbett | geschweißt, strukturoptimiert | geschweißt, strukturoptimiert |
| Sicherheitsniveau | PL d nach ISO 13849-1 | PL e (Laserquelle, Herstellerangabe) |
Zur TRUMPF-Quelle in der BFC+: TRUMPF bietet seine industriellen Faserlaser der TruFiber-Reihe nicht nur in eigenen Maschinen an, sondern auch als Strahlquelle für Maschinenbauer, verfügbar bis 12 kW im Multimode-Betrieb. TRUMPF setzt Quellen dieser Reihe auch in den eigenen 2D-Laserschneidmaschinen der TruLaser-1000-Serie ein. Das Kernmerkmal ist die aktive Leistungsregelung: Die Laserleistung bleibt nach Herstellerangabe über die gesamte Gebrauchsdauer stabil bei 100 Prozent.
Dazu kommt der Precitec-Schneidkopf, ein europäischer Standard in der Blechbearbeitung mit entsprechend guter Ersatzteilversorgung im deutschsprachigen Raum.
Zur BFC: Sie arbeitet mit JFYs eigener MAX-Elite-Quelle und einem BOCI-Autofokus-Schneidkopf, nicht mit TRUMPF-Technik. Die Baureihe ist als Einstieg in die Faserlasertechnik ausgelegt, mit geschweißtem Maschinenbett, INOVANCE-Antrieben, vollständiger CE-Umhausung und Zertifizierung nach PL d.
Technisch lautet die Auswahlfrage damit nicht „welche ist besser“, sondern wie eng deine Toleranzanforderungen über lange Zeiträume sind und wie prozesskritisch die Dickblechbearbeitung für dich ist.
Was die Schnittkante dir verrät
Fehlerbilder lesen zu können, spart mehr Zeit als jedes Handbuch. Die häufigsten Muster und ihre Ursachen:
| Fehlerbild | Wahrscheinliche Ursachen |
|---|---|
| Grat an der Blechunterseite (Baustahl) | Gasdruck zu hoch, Fokuslage zu weit oben, Vorschub unpassend, Düse verschlissen |
| Grat bei Edelstahl mit Stickstoff | Vorschub zu niedrig, Gasdruck zu niedrig, Fokus zu tief |
| Schräge Riefen, nach unten nachlaufend | Vorschub zu hoch für die Blechdicke |
| Anlauffarben an Edelstahl | Stickstoffreinheit zu gering, Restsauerstoff im System, Leckage in der Gasleitung |
| Verrundete Oberkante | zu hoher Energieeintrag, Fokus zu weit oben, Vorschub zu niedrig |
| Auskolkung im unteren Fugenbereich | Sauerstoffdruck bei dickem Blech zu hoch |
| Schnitt reißt bei Dickblech ab | verschmutztes Schutzglas, Fokuslage falsch, Leistungseinbruch der Quelle, feuchtes Gas |
| Schräge oder unsymmetrische Fuge | Düse nicht zentriert, Düse beschädigt |
| Einstiche brennen aus | Piercing-Parameter zu aggressiv, kein gestuftes Einstechprogramm |
| Qualität schwankt über den Tisch | Blech nicht plan, Lamellen verschlissen, Abstandsregelung prüfen |
| Verschlechterung über Monate, schleichend | Leistungsabfall der Quelle ohne aktive Regelung, verschmutzte Optik |
Ein Hinweis aus dem Servicealltag: Bei plötzlich abfallender Schnittqualität ist in den meisten Fällen das Schutzglas der Verursacher. Prüf das immer zuerst, bevor du an Parametern drehst. Verschlechtert sich die Qualität dagegen über Monate langsam und gleichmäßig, lohnt eine Leistungsmessung an der Quelle.
Sicherheit und Betreiberpflichten in Deutschland
Laserklasse. Eine vollständig umhauste 2D-Laserschneidanlage ist als Gesamtmaschine ein Laserklasse-1-Produkt, obwohl im Inneren ein Klasse-4-Laser arbeitet. Genau deshalb sind die Schutzeinrichtungen sicherheitsrelevant: lichtdichte Umhausung, laserabsorbierende Sichtfenster, überwachte Türverriegelungen, Lichtschranken.
Konformität. Maßgeblich sind aktuell die Maschinenrichtlinie 2006/42/EG sowie EN ISO 11553-1 für Lasermaschinen. Ab dem 20. Januar 2027 gilt die neue EU-Maschinenverordnung (EU) 2023/1230. Lass dir Konformitätserklärung, Betriebsanleitung in deutscher Sprache und die zugrunde gelegten Normen zeigen.
Performance Level. Sicherheitsfunktionen werden nach ISO 13849-1 bewertet. Frag konkret nach dem erreichten Performance Level der Schutztürüberwachung und der Not-Halt-Kette. PL d ist der übliche Mindeststandard, PL e das höhere Niveau.
Laserschutzbeauftragter. Nach OStrV und TROS Laserstrahlung ist ein Laserschutzbeauftragter für Klasse-3R-, -3B- und -4-Laser vorgeschrieben. Eine geschlossene Klasse-1-Anlage fällt im Normalbetrieb nicht darunter, bei Wartungs- und Servicearbeiten mit geöffneter Umhausung aber sehr wohl. In der Praxis ist ein benannter Laserschutzbeauftragter deshalb dringend zu empfehlen.
Absaugung und Gefahrstoffe. Beim Schneiden von Edelstahl entstehen Chrom(VI)- und Nickelverbindungen, beide krebserzeugend. Hier gelten TRGS 528 und TRGS 561. Die Absaugung mit passender Filterklasse ist Bestandteil der Gefährdungsbeurteilung nach Arbeitsschutzgesetz.
Infrastruktur. Plane früh ein: Drehstromanschluss (meist 3 × 400 V mit 63 bis 125 A), Kühlwasserversorgung, Druckluft in der geforderten Qualität, Tragfähigkeit und Ebenheit des Bodens sowie Kranbahn oder Stapler für das Blechhandling.
Häufige Fragen zur Funktionsweise
Wie funktioniert Laserschneiden einfach erklärt?
Was ist der Unterschied zwischen Laserschneidanlage, Laserschneidmaschine und Faserlaser?
Was ist ein Flachbettlaser?
Warum schneidet ein Faserlaser besser als ein CO₂-Laser?
Was ist der Unterschied zwischen Laserschneiden und Plasmaschneiden?
Wozu dient das Schneidgas beim Laserschneiden?
Was bedeutet die Fokuslage beim Laserschneiden?
Warum dauert das Einstechen länger als das Schneiden?
Wie breit ist die Schnittfuge beim Laserschneiden?
Was ist die Wärmeeinflusszone beim Laserschneiden?
Warum hat die Laserschnittkante Riefen?
Wie genau ist Laserschneiden?
Welche Materialien lassen sich mit dem Faserlaser schneiden?
Welche Laserklasse hat eine Laserschneidmaschine?
Weiterlesen
Dieser Artikel erklärt das Verfahren. Die anwendungsbezogenen Themen behandeln wir getrennt:
- → Was kostet Laserschneiden? Stundensatz und Kostenfaktoren
- → Edelstahl laserschneiden: Schneidgas und Kantenqualität
- → JFY Faserlaser und Laserschneidanlagen
Wenn du eine konkrete Anwendung durchsprechen willst: Schick uns dein Teilespektrum mit Materialien, Dicken und Losgrößen. Wir sagen dir, welche Leistungsklasse dafür passt.
Die I-H&S GmbH ist seit 1987 in der Blechbearbeitung unterwegs und seit 2009 zertifizierter TRUMPF-Servicepartner. Seit Mai 2026 betreuen wir JFY exklusiv für Deutschland und die Niederlande, mit Servicestandorten in Backnang, Lübeck und Spankeren.